机械打磨产生的粉尘怎么处理|机械加工粉尘废气处理案例
案例一:机械制造厂金属加工粉尘处理
项目背景
某物理加工厂在废金属制切割器、焊结和探索道工序中产生一大批废金属制有害气体(如铁砂、铝硬质合金粒状等),工厂内有害气体氧氨水浓度超出标准,损害农民工更健康且长期存在着火安全隐患。制造业企业需要的控制污染物氧氨水浓度的并且拉低设施设备定期维护生产成本。
废气成分与来源
- 主要成分:铁氧化物、铝合金颗粒、微量切削油雾(粒径集中在1~50μm)。
- 来源:数控机床切削、焊接烟尘、砂轮打磨工序。
处理工艺流程
- 粉尘收集:
- 在机床和焊接工位上方安装可调节式集气罩,利用负压抽吸含尘气体。
- 含油雾粉尘经预过滤器拦截大颗粒油滴。
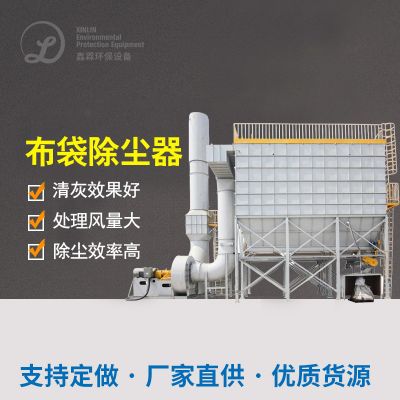
- 分室脉冲布袋除尘:
- 采用分室停风脉冲布袋除尘器,每个滤袋室独立清灰,避免二次扬尘。
- 滤袋材质选用防静电覆膜滤料,防止金属粉尘爆炸风险。
- 排放控制:
- 净化后气体经15米排气筒排放,安装在线监测系统实时检测PM10浓度。
最终效果
- 粉尘排放浓度从原150mg/m³降至8mg/m³,符合《大气污染物综合排放标准》(GB16297-1996)。
- 滤袋清灰周期延长至72小时,运维成本降低30%。
案例二:焊接车间综合粉尘处理
项目背景
某机械厂不锈钢焊接加工生产线上因同時行成废金属有害气体和不锈钢焊接加工焊接烟尘(含锰、铬氧化反应物),传统与现代布袋降尘难以治疗亚廊坊可耐电器有限公司级颗粒物,引发生产线上刺鼻味道和职员透气道举报。
废气成分与来源
- 主要成分:金属氧化物(Fe、Mn、Cr)、焊接烟尘(粒径0.1~1μm)、微量VOCs(来自焊条涂层)。
- 来源:电弧焊、氩弧焊工序。
处理工艺流程
- 湿法预处理:
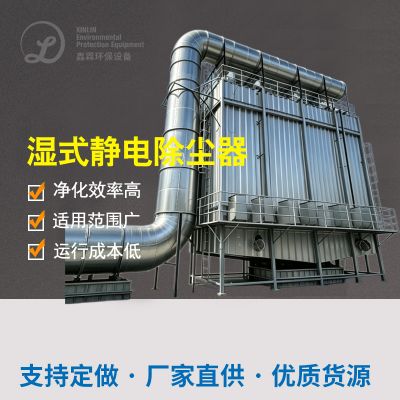
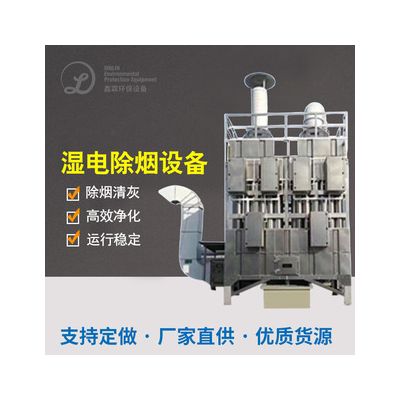
- 静电+布袋复合除尘:
- 一级静电除尘捕集0.1~1μm颗粒,二级防爆布袋拦截剩余粉尘。
- 活性炭吸附:
最终效果
- PM2.5去除率达99%,车间空气质量达到《工作场所有害因素职业接触限值》。
- 综合处理成本较单一工艺降低18%,无二次污染问题。
总结
机器主机厂粉尘需会根据粉尘因素(粒度、火爆性、营养成分繁杂性)会选择施工工艺设计组合名字。主要例案揭示,分室单脉冲布袋除尘器和湿法+静电放电混合施工工艺设计可对应性消除五金生产制作粉尘和手工焊接粉尘困难。具体实施解决方案需切合即时监测技术数据库优化方案主机参数指标。

 扫一扫添加微信