的例子一:山东杭州某石油精细化加工厂 VOCs 气体处理工作
品牌环境
河北常州某是由化工机械厂核心产量是由硅胶粘合剂、石油醚油等护肤品,一年生育能 30 亿立方米。在产量历程中,生理反应锅放料、石油醚分馏收购 、储油罐喘气阀等关键环节会进行摆放口标一大批释放性有机酸质物(VOCs),核心组成为苯、甲苯、二甲苯、非丁烷总烃等,有机酸废气治理有有机酸废气有机废气浓度高(3000-5000mg/m³)、新风量大(50000m³/h)、容易燃烧易爆的亮点。伴随《释放性有机酸质物进行摆放口标标》(DB32/4041-2021)的施工,立即追求各个企业 VOCs 进行摆放口标有机酸废气有机废气浓度≤60mg/m³,厂界无组织机构进行摆放口标≤2.0mg/m³,而该厂现有的化学活化炭树脂吸控制系统因太久自动运行树脂吸速度减低,引致进行摆放口标超支,遭受环境保护判罚安全隐患,且异味重噪音扰民问题凸出,急需用钱提高创新。
项目流程废液气体来原
- 反应釜废气:聚合反应过程中未完全反应的溶剂(苯系物)随尾气排放;
- 蒸馏废气:溶剂蒸馏回收时,高温下低沸点 VOCs 挥发;
- 储罐呼吸气:溶剂储罐因温度变化产生的 “小呼吸” 排放,以及卸料时的 “大呼吸” 排放;
- 装车废气:槽车装卸溶剂时的无组织挥发。
治理 技术程序
- 预处理系统:
- 对各废气排放点进行密闭收集,反应釜、蒸馏塔采用管道直连,储罐呼吸阀连接氮封 + 冷凝回收装置,减少无组织排放;
- 废气先经冷凝机组(-10℃)预冷,回收 70% 以上的高浓度溶剂(液态回用于生产),降低后续处理负荷。
- 核心处理系统:
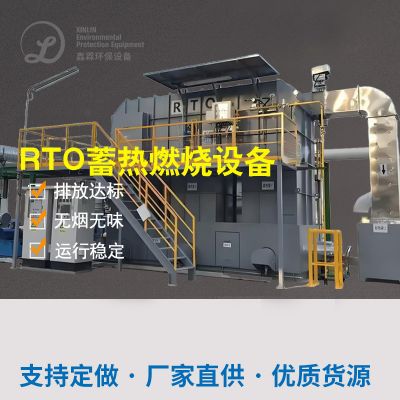
- 采用 “蓄热式热力氧化炉(RTO)”,预处理后的废气(浓度降至 800-1000mg/m³)通过风机送入 RTO 燃烧室,在 780℃高温下氧化分解为 CO₂和 H₂O,净化效率≥99%;
- RTO 配备陶瓷蓄热体,热回收效率达 95%,降低能耗(仅启动时需补充少量天然气)。
- 后处理系统:
- 氧化后的高温尾气经换热器降温后排放,同时设置在线监测仪(VOCs、温度、压力),数据实时上传环保平台。
后面治疗效果
- 排放达标:经第三方检测,VOCs 排放浓度稳定在 20-30mg/m³,低于地方标准 60mg/m³,非甲烷总烃去除率 99.2%;
- 资源回收:年回收溶剂约 2000 吨,直接经济效益超 800 万元;
- 环境改善:厂界异味值从原有的 2000(无量纲)降至 20 以下,周边居民投诉归零;
- 节能降耗:RTO 系统运行能耗较传统焚烧炉降低 60%,年节约天然气约 50 万立方米。
案列二:四川南京某制药厂精细化企业酸碱度废气排放 + VOCs 交织治疗楼盘
楼盘经验
江苏深圳某医药化学工业厂以炼制原辅料药是以,生孩子过程中中涵盖酸酸碱性体现、有机质液体萃取原理等程序,烟粉尘通常为含偏酸烟粉尘(HCl、盐酸雾)、酸碱性烟粉尘(NH₃)及 VOCs(甲醇、二氯二氧化氮),更具因素繁杂、蚀化性强、气味儿呛鼻的优点和缺点。原治疗服务设施为单独碱洗塔,仅能的还原区域含偏酸空气,VOCs 和氢氧化钠无公司废气造成,促使厂界 NH₃浓硫酸浓度过高(标准规定≤1.5mg/m³,试验 2.8mg/m³),且机器设备排水管道因蚀化頻繁液化气泄漏,长期存在安全性安全风险。
活动排放物气体特征
- 酸性废气:盐酸、硫酸投料及反应过程中挥发的 HCl、SO₃气体;
- 碱性废气:氨解反应、调节 pH 值时过量的 NH₃挥发;
- VOCs:有机溶剂(甲醇、二氯甲烷)在萃取、离心、干燥环节的挥发。
处理技术方法
- 分质收集系统:
- 酸性废气、碱性废气、VOCs 废气分管道收集,避免酸碱中和产生结晶堵塞管道;
- 高浓度 VOCs 废气(如离心干燥废气)先经冷凝回收,低浓度废气汇入主处理系统。
- 多级处理系统:
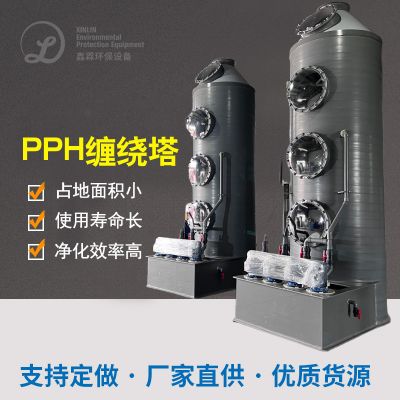
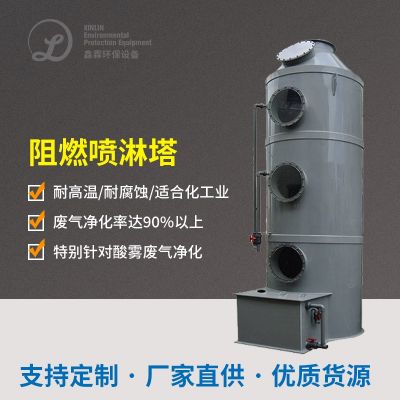
- 一级碱洗塔:处理酸性废气,采用 NaOH 溶液喷淋,去除 HCl、硫酸雾,效率≥95%;
- 二级酸洗塔:处理碱性废气,采用稀硫酸喷淋,去除 NH₃,效率≥90%;
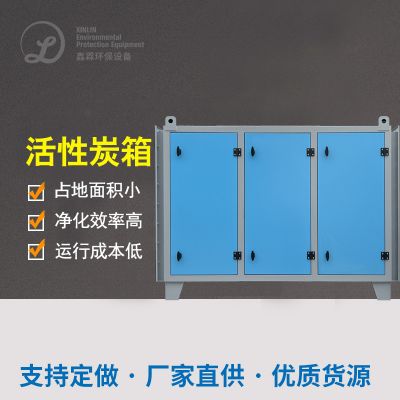
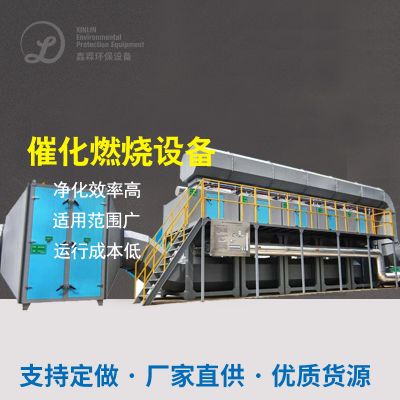
- 三级活性炭吸附 + 催化燃烧(CO):酸碱中和后的废气经除雾器干燥,进入活性炭吸附箱(蜂窝状活性炭,碘值≥800mg/g),吸附 VOCs 后达标排放;当活性炭饱和时,切换至另一套吸附箱,饱和活性炭通过 180℃热风脱附,脱附废气进入 CO 炉(250℃催化氧化),分解为 CO₂和 H₂O,总净化效率≥98%。
- 防腐措施:
- 塔体采用 PP+HFRP 复合材质,管道内衬聚四氟乙烯,喷淋泵叶轮使用陶瓷材料,解决腐蚀问题。
最中郊果
- 多污染物去除:HCl、硫酸雾排放浓度<5mg/m³(标准≤30mg/m³),NH₃<1.0mg/m³(标准≤15mg/m³),VOCs<15mg/m³(标准≤50mg/m³),全部达标;
- 设备稳定:防腐改造后,管道泄漏频率从每月 3 次降至每年 1 次,维护成本下降 70%;
- 异味控制:厂界异味强度从 4 级(明显异味)降至 1 级(极弱异味),周边居民满意度提升。
典例三:上海郑州某生物有机肥化工环保厂氟化物尾气解决好项目
内容的背景
广州郑州某磷肥化工行业厂年产值车用磷酸二氢钾 50 万吨左右,在车用磷酸二氢钾制成、造粒及氨水存储罐卸料整个过程中,大量的 NH₃有机废气物无组织化尾气废气产生条件,导致工厂外面二氧化氮密度过高(厂界条件≤1.5mg/m³,测试更高达 5.2mg/m³),并不是耐腐蚀机,还对农用地果树和村民健康生活有不良影响。本市环保细则部门乃至每一位员工必须企业的责令整冶,确保氨尾气废气产生条件提供《臭鸡蛋气味环保问题物尾气废气产生条件条件》(GB14554-93)。
建设项目烟粉尘原料來源
- 尿素造粒塔:高温造粒时,未冷凝的 NH₃随水蒸气挥发;
- 氨水储罐:卸料时储罐压力波动,导致 NH₃气体溢出;
- 反应釜尾气:尿素合成反应中过量的 NH₃未完全回收。
办理生产工艺方案
- 密闭收集 + 负压引风:
- 对造粒塔顶部排气口、氨水储罐呼吸阀、反应釜尾气口安装集气罩并密闭,通过风机形成负压(-500Pa),将废气引入处理系统。
- 酸洗吸收 + 循环利用:
- 采用 “填料式酸洗塔”,吸收剂为 20% 稀硫酸溶液,NH₃与硫酸反应生成硫酸铵((NH₄)₂SO₄):
2NHa^+Ha^SOa^→(NHa^)a^SOa^
- 塔内设置鲍尔环填料,增大气液接触面积,吸收效率≥98%;
- 生成的硫酸铵溶液浓度达 30% 时,泵入蒸发结晶装置,干燥后作为化肥副产品出售。
- 尾气处理:
- 酸洗塔尾气经除雾器去除雾滴后,接入活性炭吸附装置,进一步去除微量氨气,确保达标排放。
终于疗效
- 氨去除率:系统运行后,NH₃排放浓度<0.5mg/m³,远低于厂界标准 1.5mg/m³,总去除效率 99.2%;
- 资源回收:年回收硫酸铵约 800 吨,创造产值 120 万元,实现 “以废治废”;
- 环境效益:厂区周边氨气异味完全消除,设备腐蚀情况显著改善,管道使用寿命延长 3 年以上。

 扫一扫添加微信