电池破碎废气处理案例|电池破碎废气处理方法|电池破碎废气处理工艺
电池充电撕碎废水清理全详细分析:特征、威胁、问题与著名事例详述
根据新清洁能源房产的非常迅猛提升,电芯箱的的使需求量暴增,而使得而生的电芯箱收废分类治疗与治疗相关问题也愈发凸显出。电芯箱支离细碎成为电芯箱收废分类治疗方式中的要点基本原则,其所产生的尾气治疗作罢为节能减排教育领域的比较重要研究课题。这篇文章将渗入讨论电芯箱支离细碎尾气的业内种类、基本特征与的影响,定性分析治疗疑难问题及造成性彻底解决设计方案,并相结合两精品 装修案例,全八卦方位解答电芯箱支离细碎尾气治疗的事实采用与效益分析。
一、电瓶破损有机废气治理的服务行业来原
电池组支离破碎的废气主要来是因为于下述企业:
新生物质能各类汽配行业中
:退役的能源动力锂电板(如锂正离子动力锂电板、镍氢动力锂电板)在破碎机分选阶段中会制造不少工业废气。
电子器件电气产品相关行业
:废旧物品手机上、读书苹果Iphone上等网络生产设备的干电池再利用进行处理。
存储市场
:巨型储蓄能量电厂的损坏锂电池加工处理。
铅酸电瓶收购 该行业
:铅酸容量电池粉碎流程时产生了的含铅量工业废气和酸雾。
这样的行业在手机电池撕碎期间中,因机械撕碎、分选和锻造等加工过程,会宣泄损害排放物。
二、手机电池破碎工艺烟气的优点与导致
亮点
:
化学成分错综复杂
:废液中将涉及到血本属颗粒剂(如铅、镉、镍)、生物碳发挥物(VOCs)、钛电极液降解终产物(如氟化氢、氰化氢)并且 尘土等。
渗透性强
:这些酚类化合物如氟化氢、氰化氢兼具高致毒,且天价属易在条件中积攒。
易爆物易爆
:充电电池漏沙时可能串电尽情释放含糖量,引起废水烧或爆炸案。
被污染的区间广
:烟气以气溶胶模式吸附,对废气、土壤环境和湿地生态系统引致跨界合作环境污染。
威害
:
条件威害
:的废气中的高价属和有毒有害化学物质会出现泥土过酸、地表水富营养素化,损坏绿色和平。
健康生活威胁
:人吸气后也许 导至感受不到整体传染性疾病、中枢神经整体断裂,或者有毒。
安会风险控制
:易燃物易爆成分延长了产量很安全安全风险。
三、容量电池经过破碎有机废气治理解决的薄弱点
基本成分冗杂性强
:的废气混合物随蓄电池类别(锂正离子、铅酸等)不同,需对应性处里。
治理 的效率耍求高
:这些制癌物品(如氟化氢)需超过特别高除去率才能够合乎尾气环保排放标准单位。
启动生产成本操纵
:传统艺术处里方式如化学活化炭物理吸附投入高,且三次有害垃圾处里麻烦。
防爆型规范坚持原则
:废液中可能会含可燃汽体,处置机械需有着防爆设备来设计。
适合性强
:锂电池击碎产量线加热器端差起伏较大大,办理操作系统需能满足各个工程。
四、对应性缓解方案设计
对应不低于突破点,近现代印刷废气处理方法按照多方法结合方案怎么写:
预治理 环节
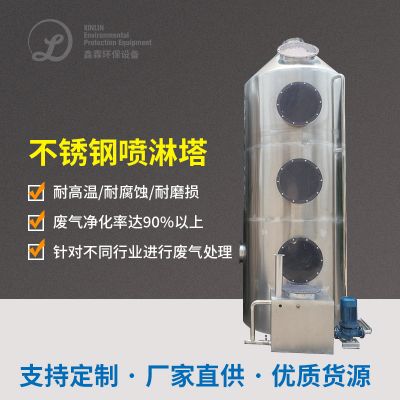
:在风暴清灰或喷淋清洗塔删去大小粒烟尘和水溶解性有害物质。
目标处理一阶段
:
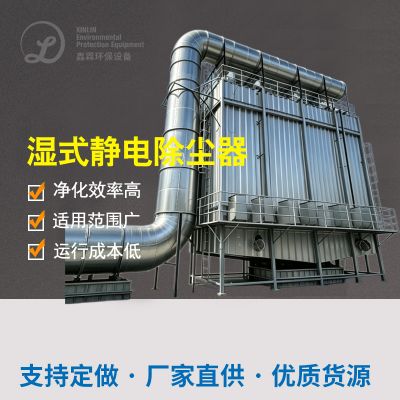
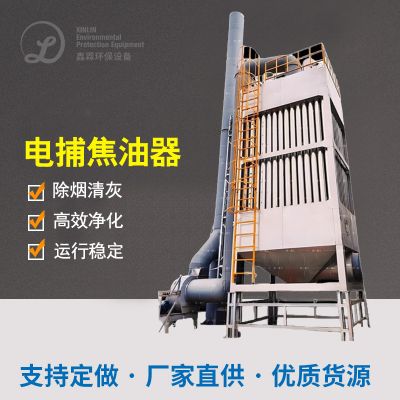
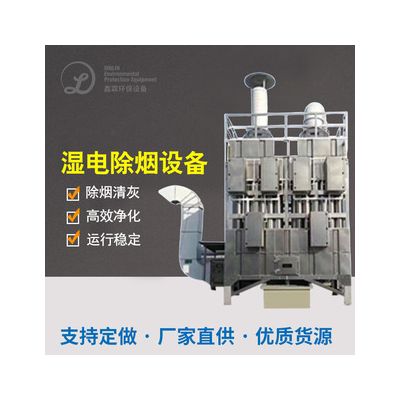
除静电除尘设备
:高效、性价比最高剔除微小粉尘爆炸和血本属小粒。
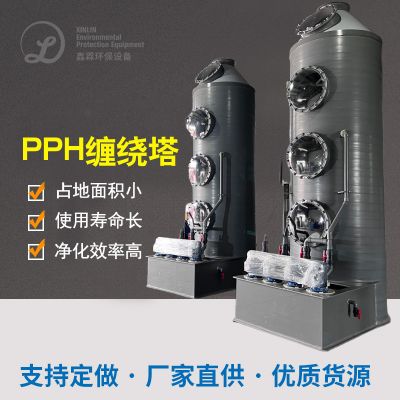
催化洗滌
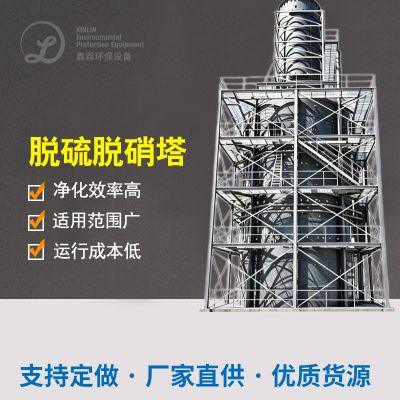
:涉及酸碱性气态(如氟化氢),用碱液采和的反应。
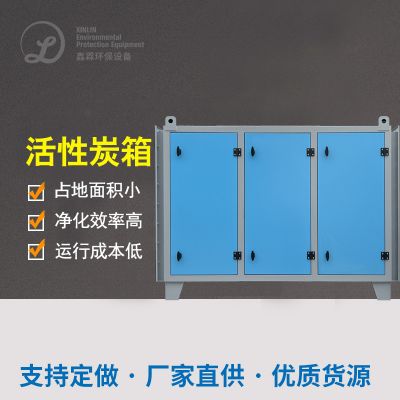
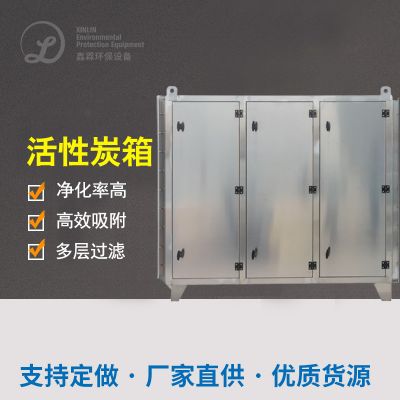
亲水性炭降解
:加工VOCs和使用量设计物。
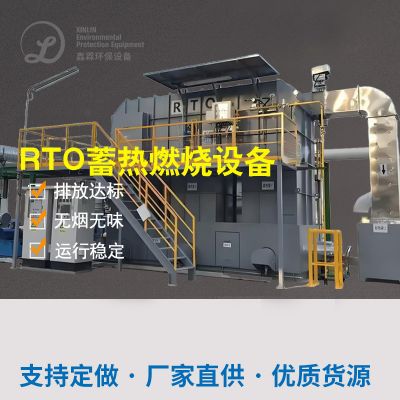
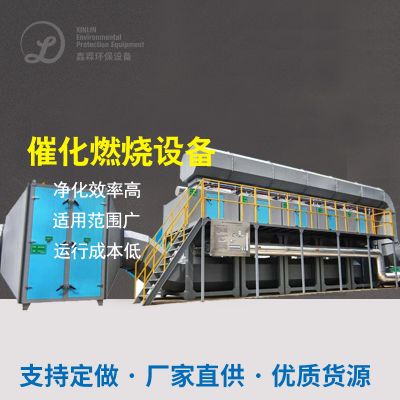
催化氧化然烧
:适用性于高浓硫酸浓度可燃的废气,进行不存在害处化拆解。
后处理工艺一阶段
:HEPA过滤装置确定排放量其他气体合格。
高速发展化掌握
:PLC软件及时远程视频监控有机废气治理性能指标,自主可以调节机 工作,保持增强高效性。
五、锂电池粉碎流程印刷废气处里传统精选案例解析
有以下按照两具代表性情况,着力详解充电电池破损气体工作的软件实现。
案列一:某新能源技术系统小车电池箱回收进行处理的企业废气排放进行处理的项目
用户大环境
:
该的企业在华中地域,潜心于退役的动力储能电池箱收旧,年治疗量约2千吨。粉碎流程种植线启用时生成广泛含氟化氢、煤尘和VOCs的尾气排放物,原来的治疗系统软件吸收率低,就没有办法做到当地的环保型规定(如氟化氢尾气排放氧浓度需小于1mg/m³),且产生暴炸危害性。
净化处理加工过程方法及仪器
:
烟粉尘征集
:使用通风式集气罩包含粉碎流程机销往,避免 尾气逸散。
预除理
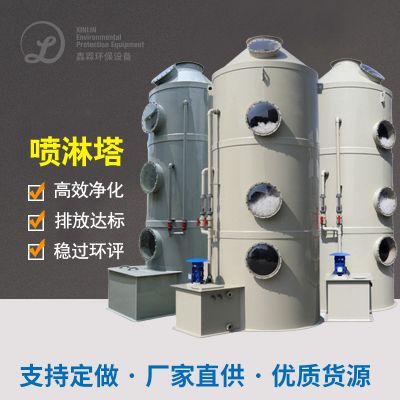
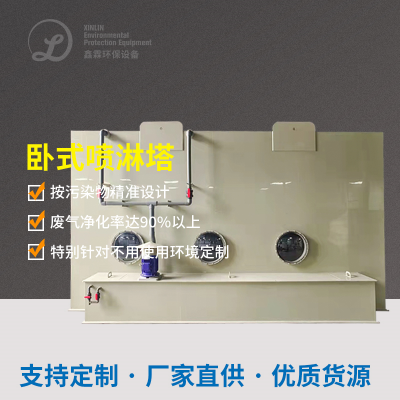
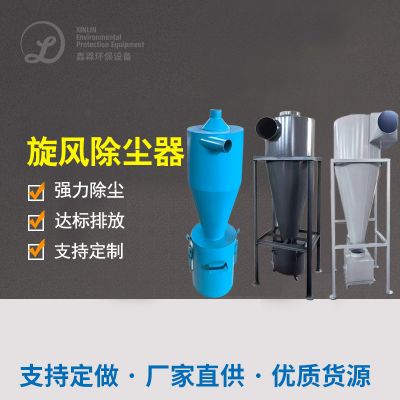
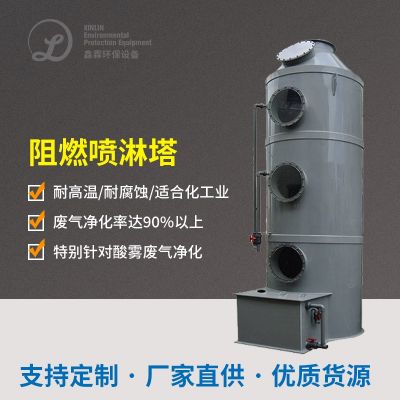
:有机废气专业入漩风排尘器,洗去大粒状焊接烟尘;随即进行喷洒塔(用5%氢防氧化钠悬浊液)采和弱酸性气味。
层面治理
:
静电能除尘处理器
:取除0.1μm上的明显颗粒剂物,使用率达99%。
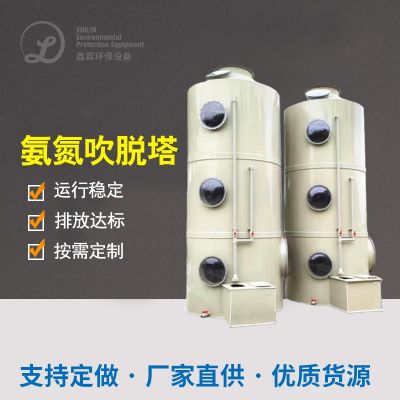
耐腐蚀清洗塔
:专为氟化氢设计,凭借联级碱液喷洒,将氟化氢导出为氟化钠溶剂。
几丁质酶炭粘附床
:外理农药残留VOCs,吸供大于求后可溶性炭可重复再生利用。
后治理
:经HEPA过滤系统器进一歩水净化,切实保障烟尘浓度值不超10mg/m³。
防暴设计方案
:机器设备管网采用了防静能的原材料,并安装程序烟花探测器器和一键扑灭装置。
自动化的控制
:PLC体系实时路况探测pH值、压力差和室温,智能改善喷淋泵量和生产的风机转动速度。
进行处理使用效果
:
氟化氢污染物含量降落到0.5mg/m³下列,远最低部委规则。
粉尘浓度避开率超99%,VOCs净化水能力达95%。
无首次破坏,洗衣液中的氟化钠可利用应用于工业化的化学原料。
的企业经济效益
:
绿色内控
:齐全具备国家的及部位排放出标准,尽量不要节能环保处罚决定。
区域经济管理效益
:年减少废气费约十万元,且二手回收物销量给我们30%效益。
安全保障优化
:消掉闪爆风险控制,保障措施出产安全管理。
当今社会整体形象
:变成餐饮行业环境保护创一流,得到 以政府草绿色制做v认证。
成功案例二:某手机电子产品充电解决中间废水污染治理内容
大家时代背景
:
该中心局最靠近华东东南部,大部分清理废旧物品手机上和学习超极本PC电脑蓄电池,年清理量1.1万吨。废液中带有镍、钴等天价属尘土和电解抛光液析出物,原始清理软件脱落,引致装配车间怪味为严重,企业员工良好受会影响,且身边住户投拆频频。
整理生产工艺程序及机械设备
:
烟气自身
:使用-压集气机系统,覆盖率撕碎、分选全程工艺程序。
预除理
:运行湿式除尘设备器最初始过滤装置煤尘。
层面正确处理
:
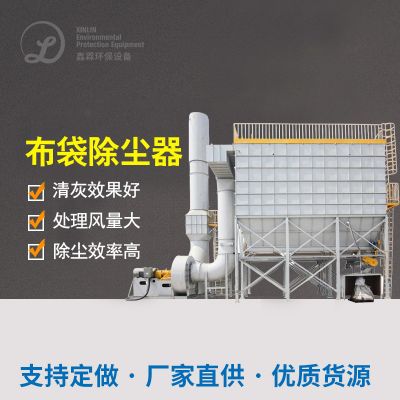
布袋安装除尘设备器
:对应高价属焊接烟尘,过滤装置要求达0.01μm。
崔化丙烷燃烧设备
:将VOCs在300℃下催化氧化分离为CO₂和水。
药剂学洗衣机清洗塔
:治理 电解法液拆分有的氢化物发生器氰化氢。
后除理
:UV光解生产设备进一次挥发有异味物料。
燃料回笼
:催化剂的作用燃燒生产的能量广泛用于提前预热进气,降用电量。
智慧摄像头监控
:结合调节器器网络信息,实时的上传图片数据显示至wps云,实现了远程电脑网络维护。
治疗结果
:
巨资属有害气体废气排放溶度超过5mg/m³,VOCs彻底清除率98%。
工厂怪味恢复原状消失,附过投诉举报降为零。
控制系统万元产值能耗降30%,变现减碳作业。
企业公司高效益
:
良好改进
:在职员工職業病形成率增涨70%。
成本投入推广
:燃料再利用年节约用电煤气费四十万元。
平台原因
:村民满足度上升,客户社会化责任事故的形象减弱。
持久持续不断
:控制系统扩盘性强,改变十年后的中国产销量增强。
六、小结
微型蓄电芯粉粹有机废液整理也是项简化但至关核心的环境保护建设工程。保证分析一下其工厂渠道、性能与威胁,咱们把握到多加工乐队组合细则是防止存在的问题的要素。上面的经典案例反映,个性定制化整理工学艺不光能保证合格排污,还能为工厂有经济世界 、安全保障和世界 经济效益。发生变化加工思想进步,数字化化、成本化将成為微型蓄电芯有机废液整理的中国未来的趋势。工厂应合理决定綜合防止细则,以保证环境保护与不断发展的互利。
本段凭借亚无网站内容,广度解读了动力电池破碎工艺有机废气处里的方方便面,旨在通过为该行业展示考虑。倘若您有想关意愿,提倡质询专注绿色环保医院,度身定做效率处里细则。

 扫一扫添加微信